
工厂与产能
八道工序,同一厂区。
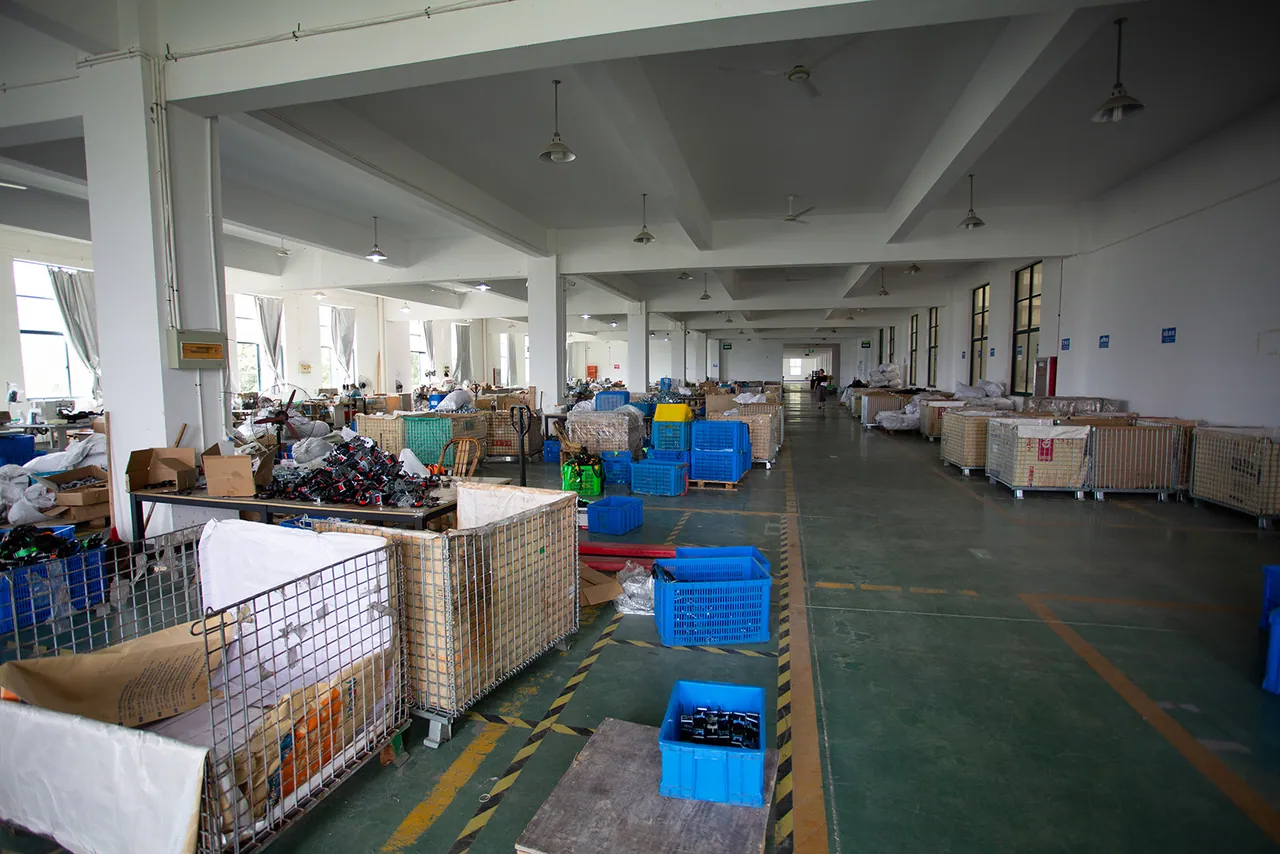
宁波易束的货物固定捆绑带在宁波市鄞州区同一座工厂内生产。聚酯颗粒与织带以原料形式进厂,经注塑成型加工棘轮壳体与挂钩,经金属冲压加工手柄、卡扣与带齿件,再经缝制工位将织带、壳体与五金装配在一起。成品经打包装箱、上架、备货后装柜出货。将这些工序置于同一厂区内,意味着换模、换色与插单都不必等待第三方。
工厂概况
工厂位于宁波市鄞州区塘溪镇管大线,生产、注塑、缝制、仓储与出货集中于同一厂区。这一布局是刻意选择的:注塑车间完成换色,同一班次即可在缝制车间看到新产品。
逐道工序看生产流程
以下 25 张照片均拍摄于自有厂区,每个工序下方链接至该工序的实拍图。
01
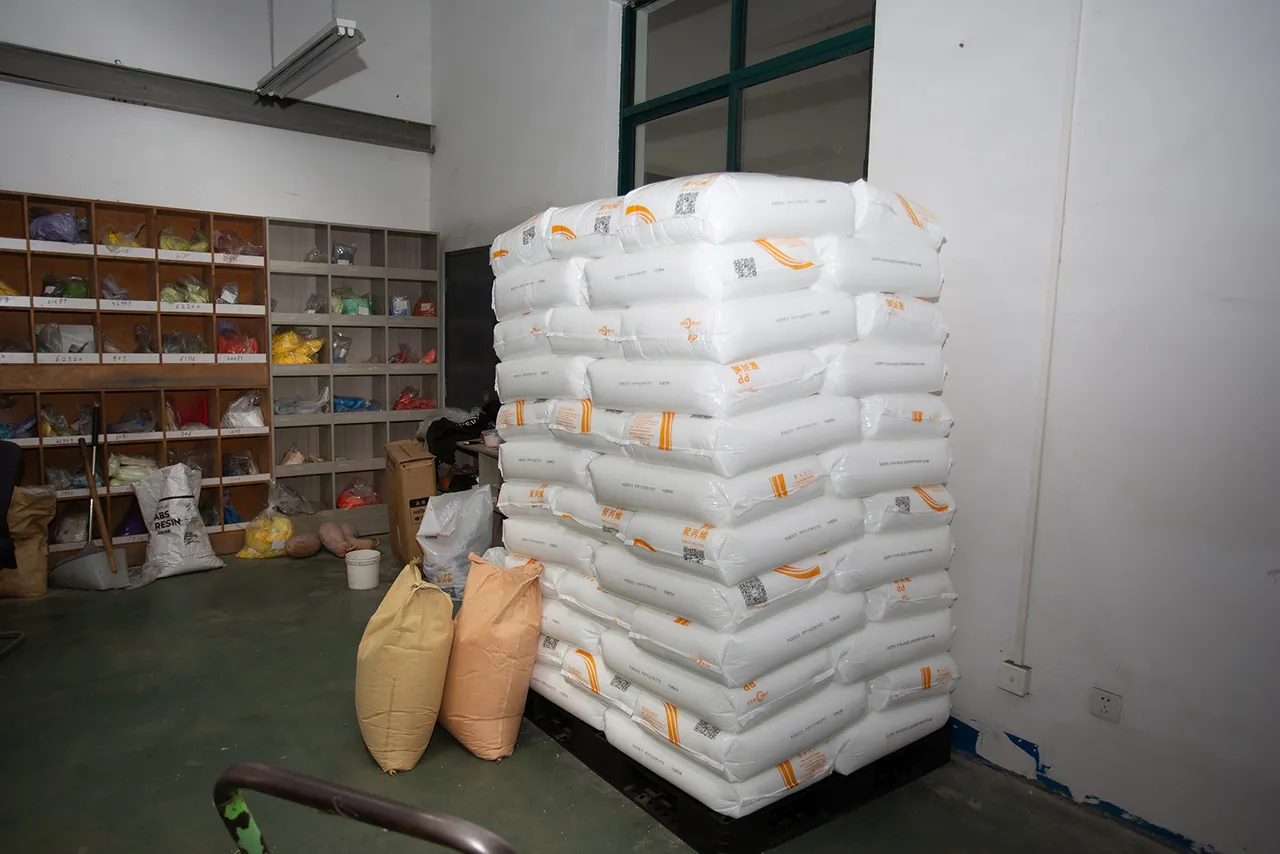
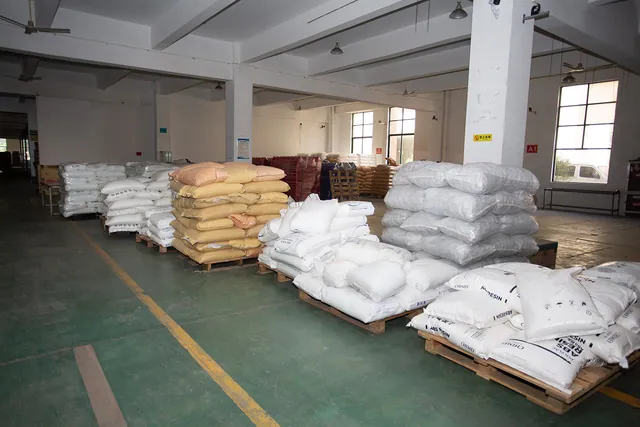
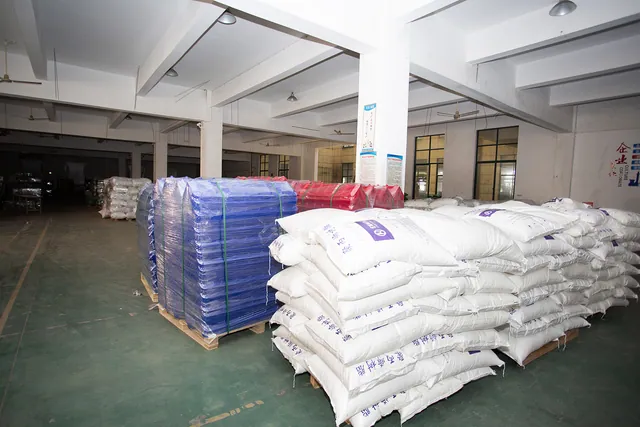
原料仓储
聚酯颗粒与成品织带以原料形态进厂,存放于独立的原料仓,按批次分区隔离。原料与成品分开存放是可追溯性的基础:当某个批次码三年后被追溯时,我们仍能确认其使用的是哪一批颗粒原料。
02
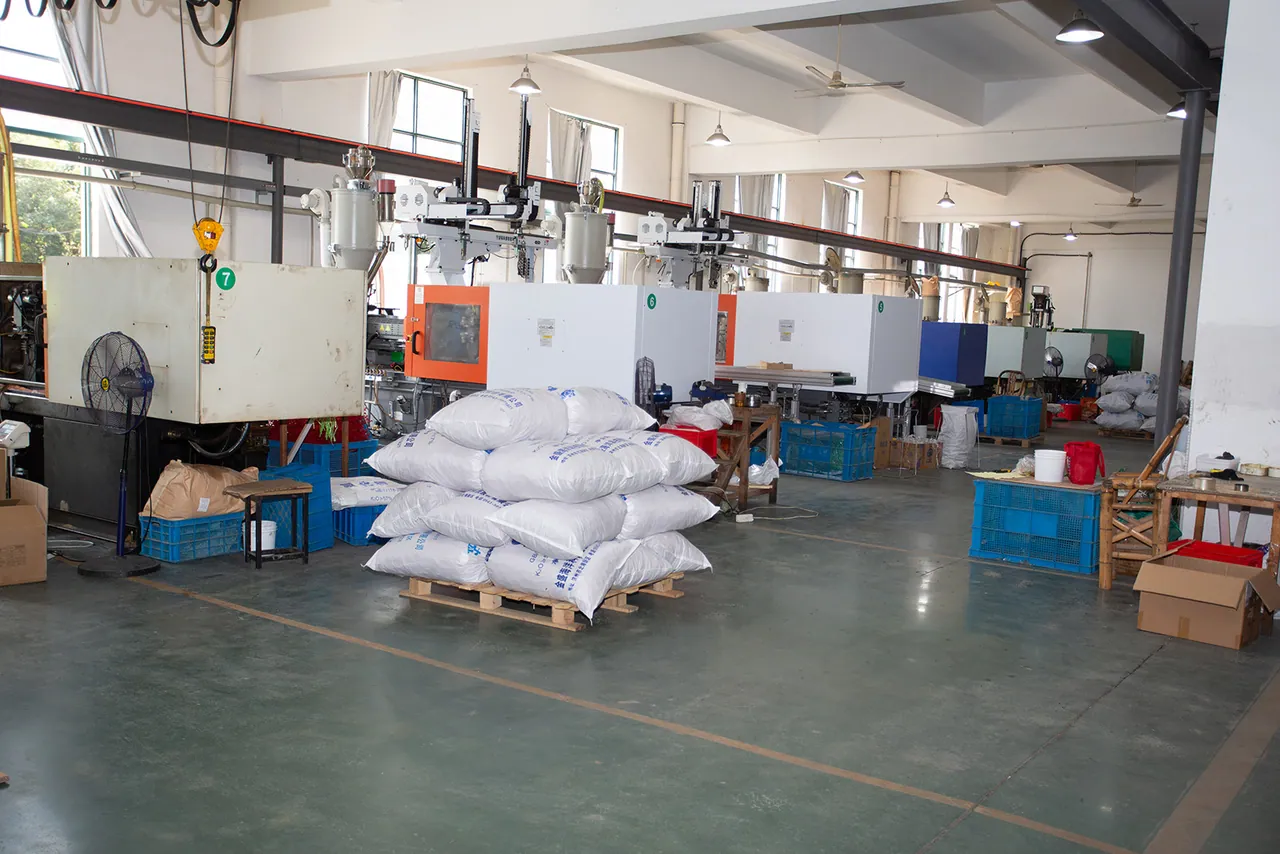
注塑成型
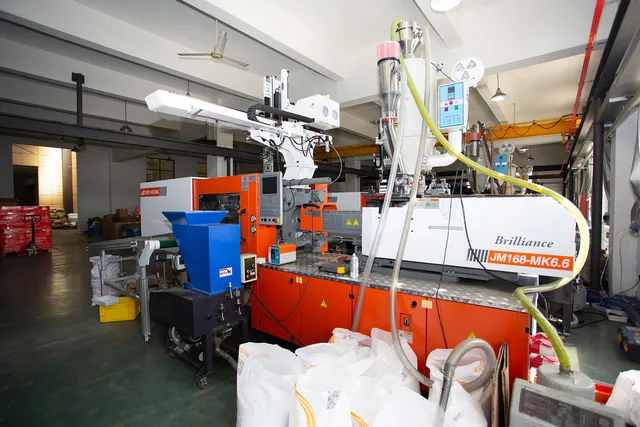
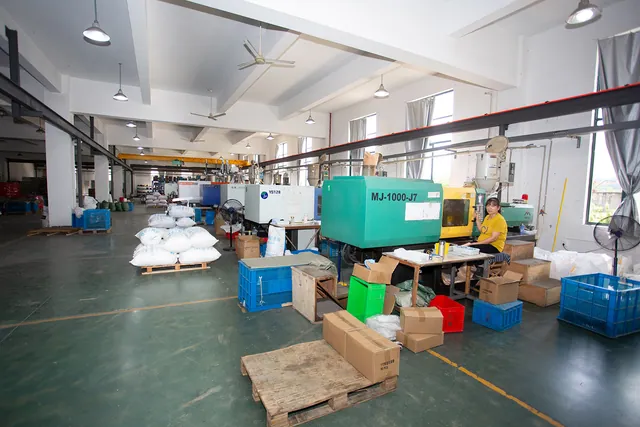
棘轮壳体、挂钩外壳与注塑端头配件在卧式注塑机上配合机械手取件成型。自有注塑是换色成本低的原因——新增一种壳体颜色只需更换原料并做一次短时试模,既不涉及开模,也不涉及更换供应商。模具同时决定了织带宽度:25 毫米与 50 毫米绑带在同一套模具中使用不同的型芯镶件。
03
金属冲压
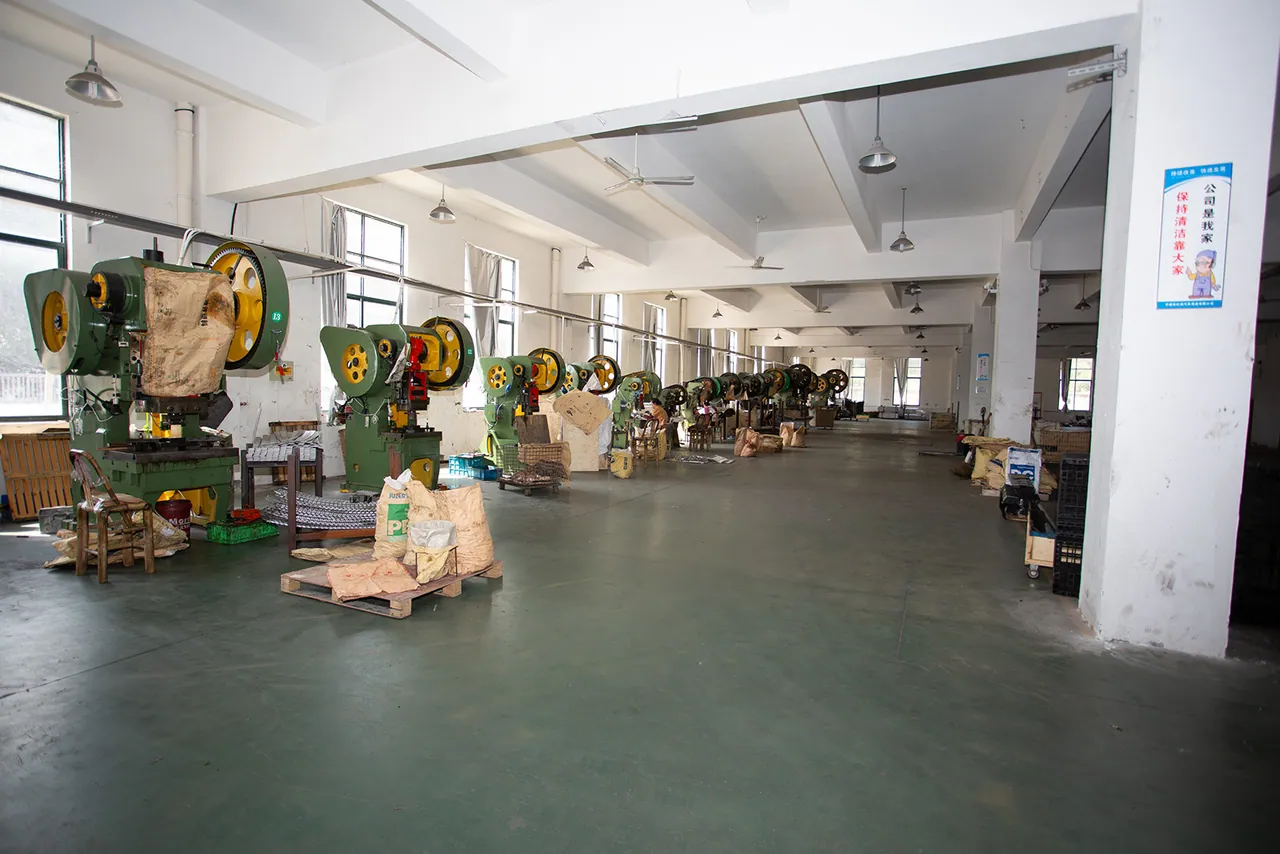
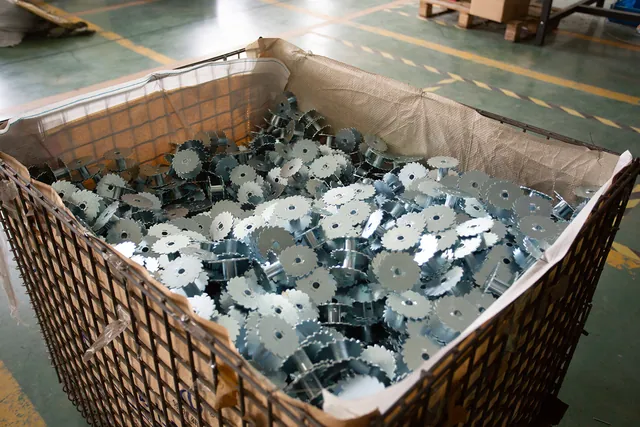
棘轮手柄、凸轮、卡扣与带齿冲压件在冲压产线上生产。这些部件承载并承受冲击,因此采用锻打或冲压钢件而非铸件,销轴为合金钢。自有冲压意味着为自有品牌客户修改五金件只需在我方车间调整模具,而不必等待供应商十二周的交期。
04
缝制加工
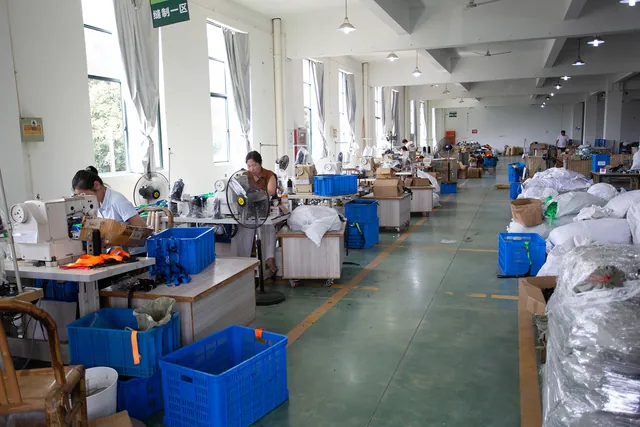
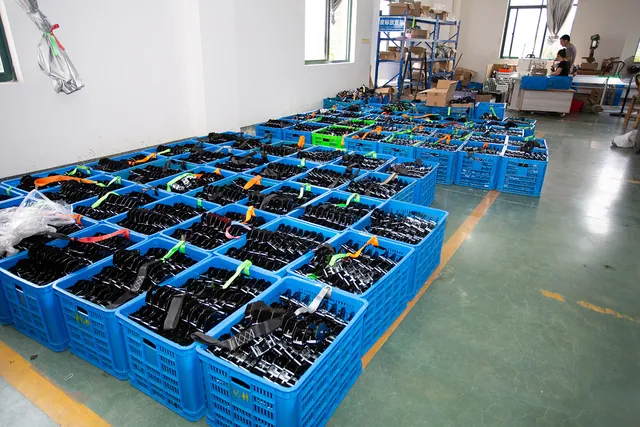
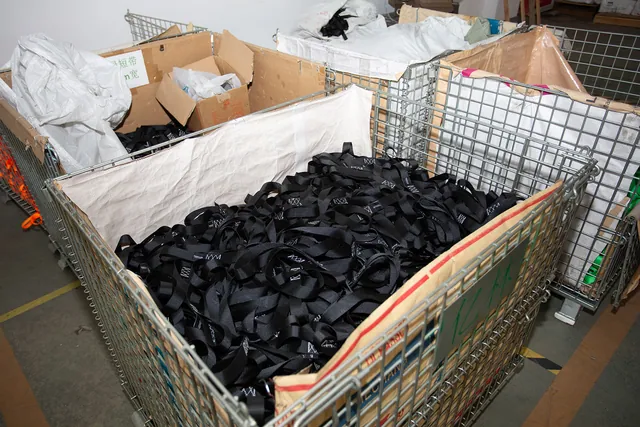
缝制车间将织带、壳体与五金装配在一起,所有承力接缝均采用加固打枣而非单纯缝合——普通缝线是冲击载荷下最先失效的部位。产品也是在这一环节成型的:织带送入、折返并按长度缝制,挂钩环成型,成品装入周转筐。操作工在产线固定节点执行自检。
05
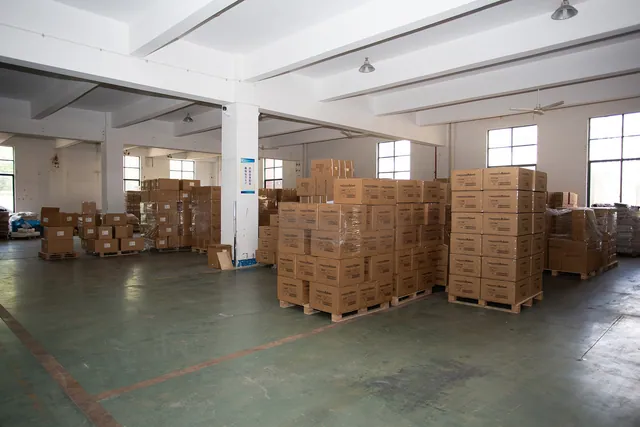
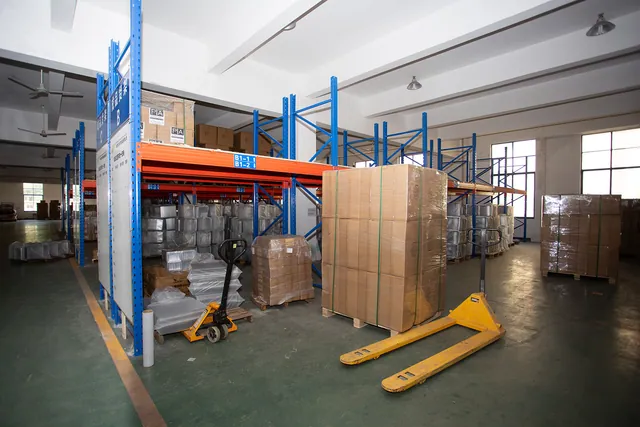
成品仓储
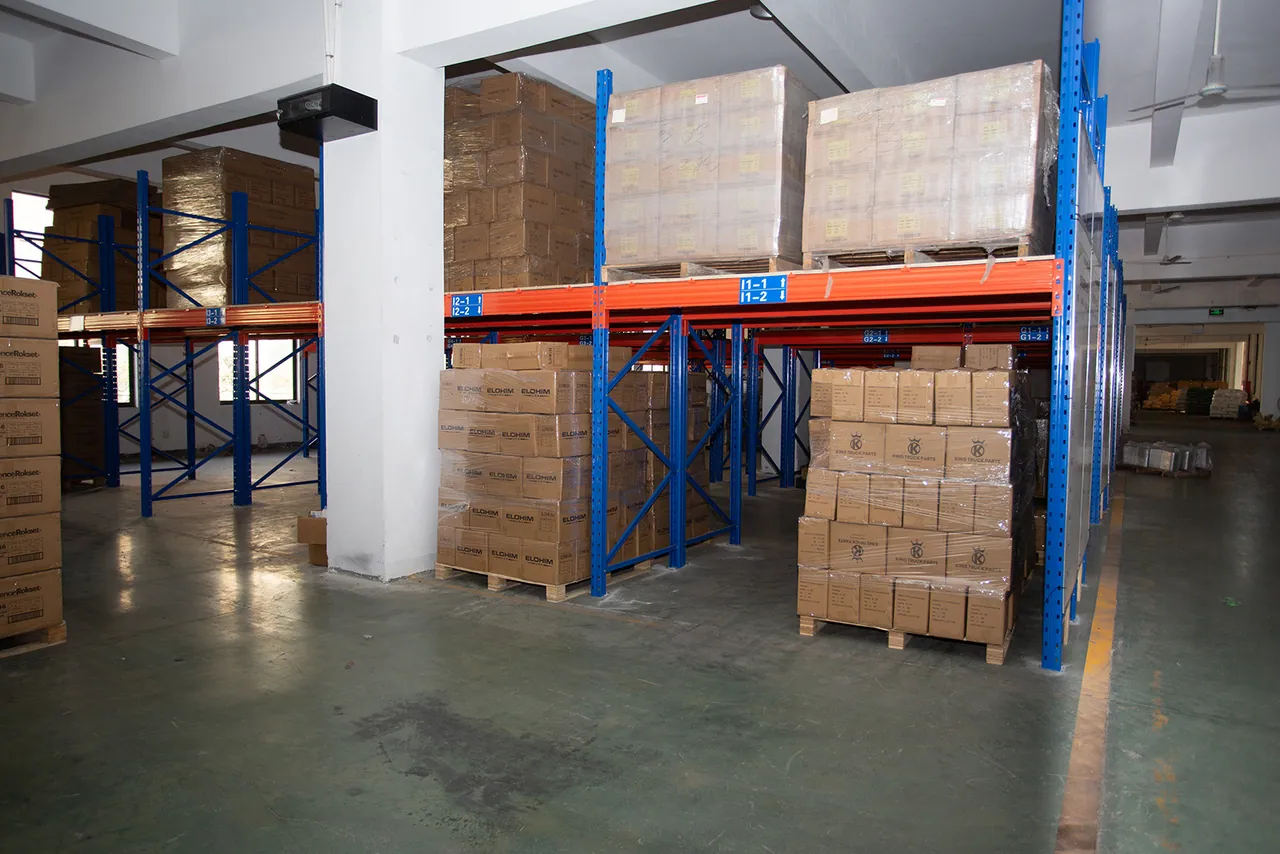
成品完成装箱、贴标并标注批次码,按系列与颜色上架。外箱上的批次码可追溯至原料批、注塑批次与拉力测试报告——正是这一编码让三年后的索赔可以查证,而不是各执一词。
06
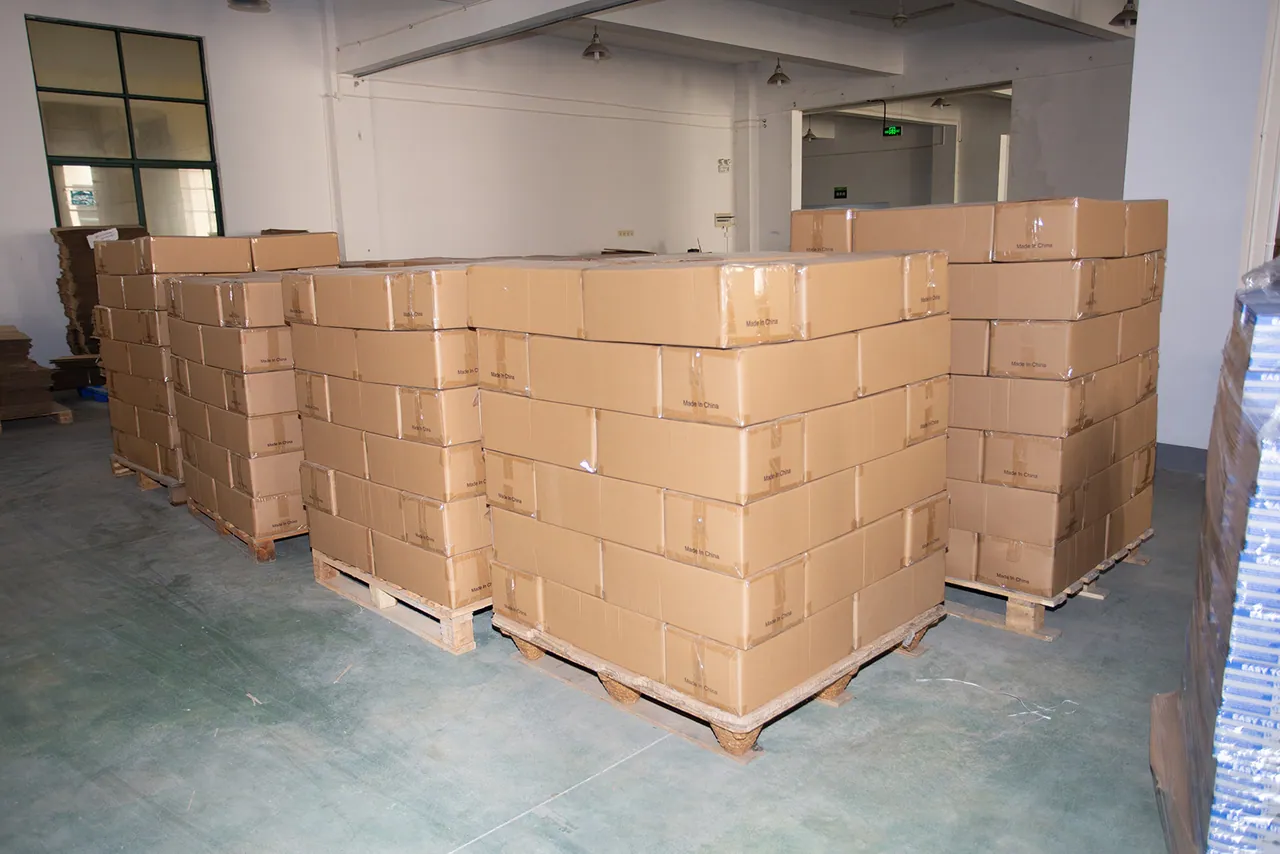
出货打包
按批次清单拣货、按约定的外箱规格装箱、并备货等待装柜。出口单证——商业发票、装箱单与提单——在此阶段准备,原产地证可按需出具。报价默认按 FOB 宁波,由我方办理订舱与报关。
07
产品与样品展示
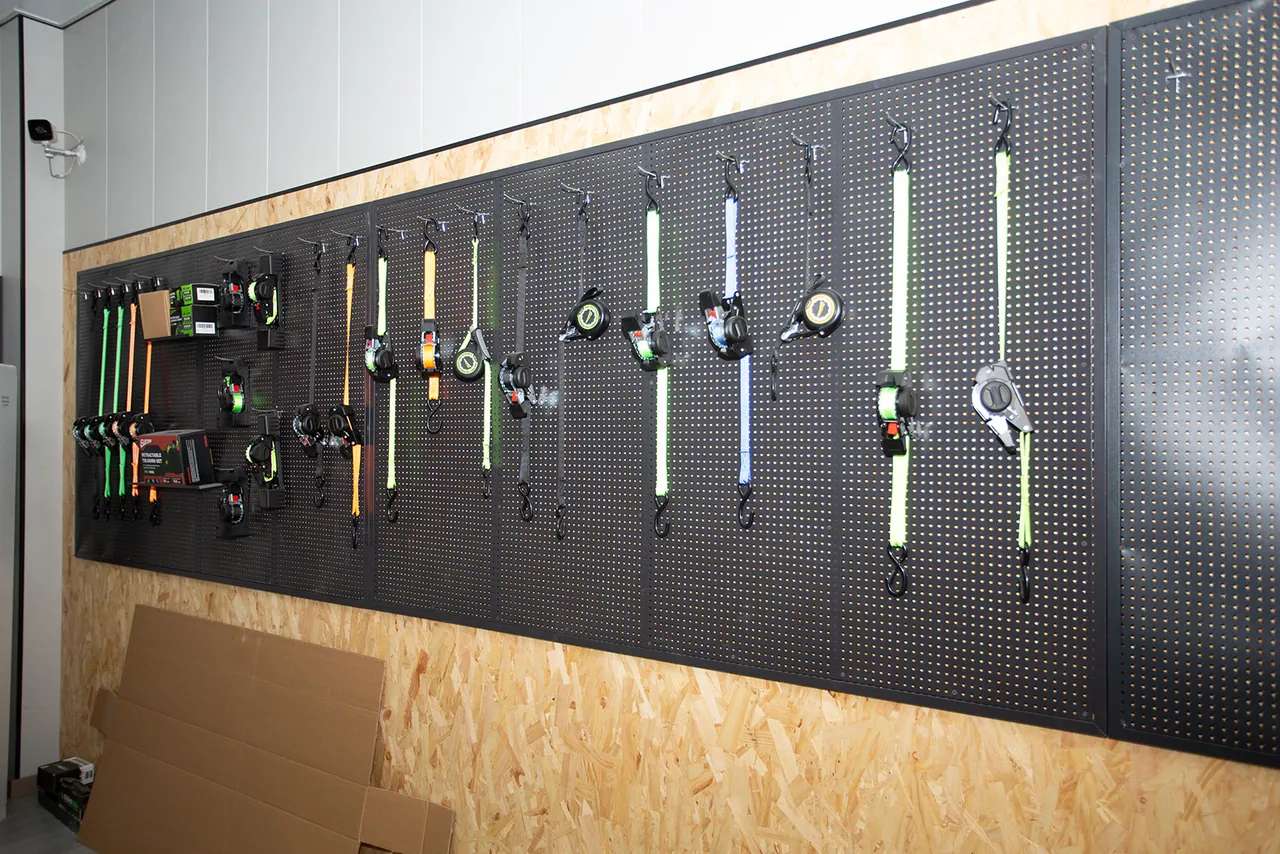
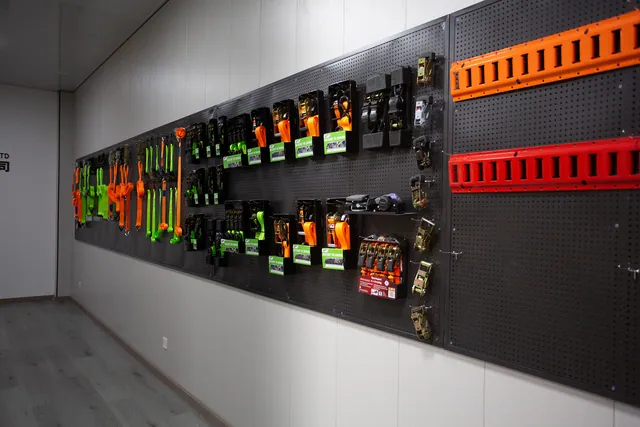
成品绑带与散件五金陈列于样品墙上:客户参观车间时可以直观看到工厂实际生产的产品,操作工也能在数秒内取到参考样品,而不必翻找货架。该样品墙同时也是我们产品目录的拍摄来源。
08
厂区外观
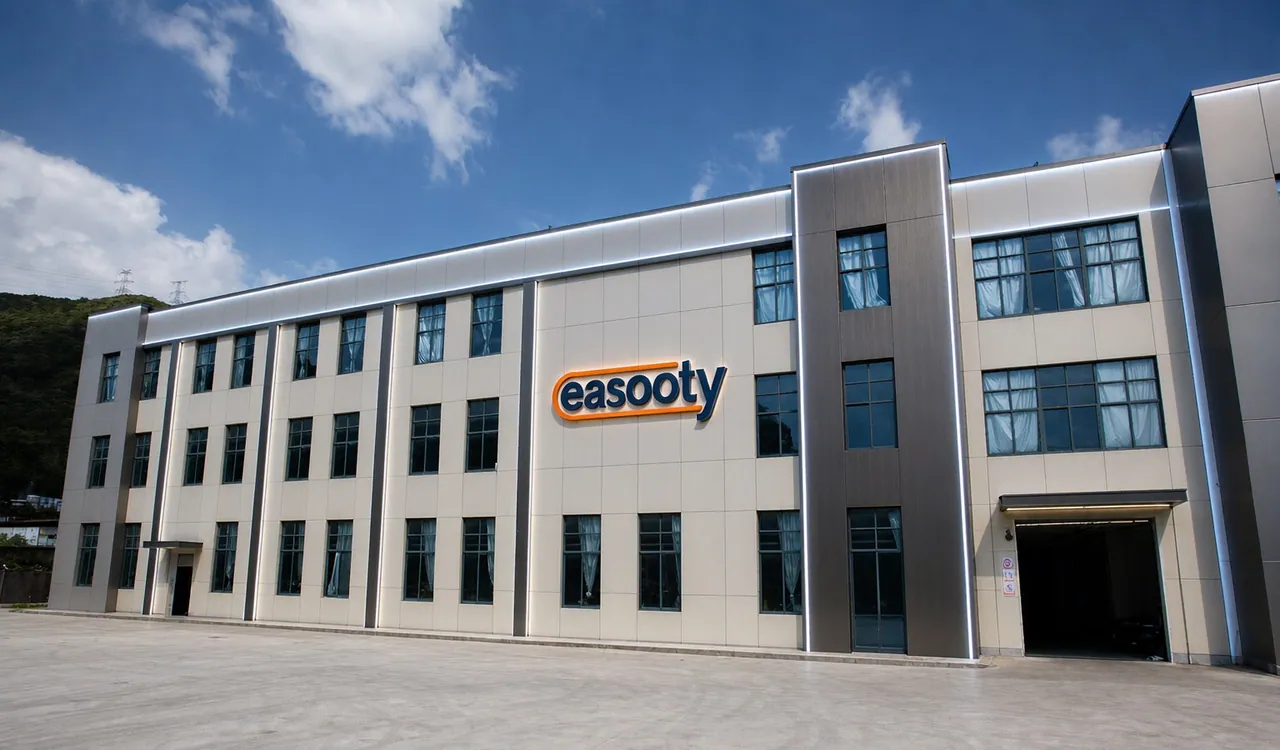
工厂位于宁波市鄞州区宁创科技中心,距宁波栎社国际机场约 25 分钟车程,距港口约 40 分钟车程。生产、注塑、缝制、仓储与出货均在同一厂区内完成。


生产设备
- 注塑成型
- 卧式注塑机配机械手取件,生产棘轮壳体与挂钩外壳,提供橙色与黑色两种配色。
- 金属冲压
- 冲压产线生产棘轮手柄、卡扣、锌合金扣具与带齿冲压件。
- 织带与缝制
- 织带机、工业化缝制线与加固打枣工位,处理织带端部与挂钩环缝。
- 组装与测试
- 人工组装工位与拉力测试机配套,用于逐批断裂强度测试。
- 仓储与物流
- 成品货架、纸箱贴标,以及备货用的手动叉车。
产能与交期
| 项目 | 说明 |
|---|---|
| 常规样品 | 2 个工作日 |
| 定制颜色样品 | 7–10 个工作日 |
| 批量订单 | 确认稿件后 15–20 天 |
| 返单 | 7–10 天 |
| 最小起订量 | 每个系列、每个颜色 500 条 |
| 20 尺柜 | 25 毫米系列约 40000 条 |
出口与物流
- 港口
- 宁波舟山港(CNNGB)与上海港(CNSHA),默认按 FOB 宁波报价。
- 贸易术语
- 支持 EXW、FOB、CIF、CFR 与 DDP,由我方办理报关、装箱与订舱。
- 单证
- 商业发票、装箱单、提单,可按需提供原产地证。
- 海关编码
- HS 4205(塑料或橡胶制 textile 编织带),订舱前请按目的国确认。
来厂参观
我们位于宁波市鄞州区,距宁波栎社国际机场约 25 分钟车程,距港口约 40 分钟车程。请提前告知行程日期,我们安排车间接待。
需要定制的货物固定方案?
告知您的载荷等级、长度与五金配置,我们将在 24 小时内回复报价。